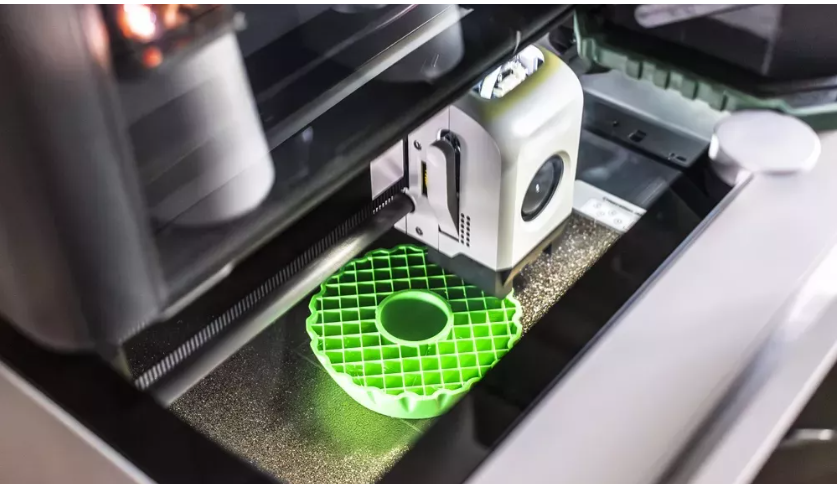
В этой статье мы подробнее рассмотрим процесс печати инструментов, включая поверхность инструмента (стенку) и его внутреннюю часть (заполнение). Стенка — это «контейнер», а заполнение — это то, что заполняет этот контейнер, то есть геометрические узоры, заполняющие пустоту до 100% (сплошной цвет), и, как мы скоро увидим, 100% — не обязательно лучший вариант.
Стены создают прочность
Прочность и способность печатного объекта выдерживать нагрузки (включая регулярное воздействие на инструменты для снятия напряжений и деформации) во многом зависят от количества его стенок. При печати методом FDM толщина стенок обычно выражается как кратное диаметру сопла, при этом наиболее распространённый диаметр филамента и размер сопла составляет 0,4 мм.
Для обычных печатных объектов (то есть не подвергающихся значительным нагрузкам) толщина стенок обычно составляет от трёх до шести диаметров сопла (часто называемых «стенками»), или от 1,2 до 2,4 мм. Толщина стенок печатных тормозных инструментов обычно составляет от 10 до 12 диаметров сопла (или «стенок»). При использовании обычного сопла диаметром 0,4 мм толщина стенки тормозного инструмента из 12 стенок составит 4,8 мм (0,4 × 12 = 4,8).
Узоры заполнения
Геометрические узоры заполнения заполняют пустое пространство внутри детали, обеспечивая поддержку, прочность и жёсткость, не делая объект полностью монолитным. Узоры заполнения также сокращают расход материала, необходимого для печати, экономя время и деньги. Плотность заполнения обычно выражается в процентах: 0% соответствует полностью полому объекту, а 100% — полностью монолитному.
Различные узоры заполнения обеспечивают разную прочность и требуют разного времени печати. Сетка представляет собой базовый узор из пересекающихся линий. Это обеспечивает хороший баланс между прочностью и временем печати. Узор «гироид» обеспечивает хорошую прочность во всех направлениях и часто используется для гибких материалов. Узор «молния» концентрирует материал только там, где это необходимо для поддержки, минимизируя расход материала и время печати. Наконец, кубический узор, по сути, представляет собой узор из сложенных кубиков. Такой подход обеспечивает хорошую прочность и эффективность использования материала.
Каждый тип заполнения разрушается под нагрузкой по-разному: некоторые сминаются, а некоторые сдвигаются. Кубические, треугольные и гироидные типы, как правило, лучше всего работают при заполнении 25%.
Толщина стенки в зависимости от заполнения
Внешние стенки имеют большое значение, независимо от типа заполнения. Хотя 100% заполнение создаёт прочную конструкцию, иногда она может быть слабее, чем деталь с более толстыми стенками и внутренним заполнением. Это связано с тем, что 100% заполнение может задерживать воздух и создавать точки напряжения.
При создании функциональных инструментов для листогибочных прессов приоритет толщины стенки над заполнением может быть более эффективным. Более толстые стенки обеспечивают лучшую устойчивость к изгибу и скручиванию. Испытания показали, что даже пуансоны с гусёком выдерживали нагрузки, превышающие ожидаемые, — и эти пуансоны не были прочными.
Конечно, инструмент с гусёком по своей природе гораздо менее прочный, чем стандартный прямой пуансон. Во время испытаний инструмент деформировался, прежде чем сломался. Если вы будете внимательны, то заметите приближение «перегрузки» и сможете отступить от изгиба до того, как произойдет какое-либо повреждение. Чтобы решить эту проблему, можно найти менее затратный способ формовки детали, перейти на инструмент с более прочным профилем или вернуться к стальному гусёку и сохранить пуансон, напечатанный на 3D-принтере, для другого раза и проекта.
Отклонение
Если в вашей мастерской используются уретановые инструменты, у вас могут быть матрицы и, возможно, подкладки в коробке-держателе. Возможно, у вас даже есть опыт работы с пуансоном с уретановыми компонентами. Если да, то вы знаете, что если вам нужен пуансон с узким носиком, вам не понадобится пуансон из уретана. Это связано с прогибом и общими упругими свойствами уретана. Под действием силы уретан прогибается. При превышении предела упругости уретана радиус носика пуансона 0,032 дюйма может превратиться в радиус носика 0,062 дюйма.
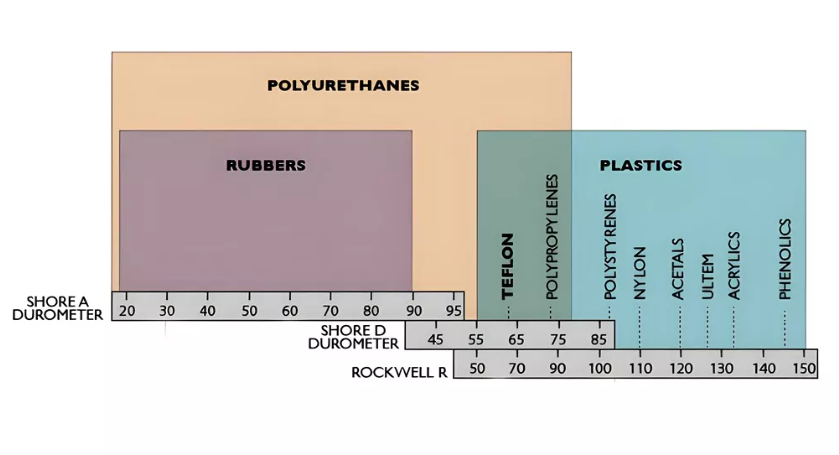
Величина прогиба будет зависеть от дюрометра (твёрдости) уретана. Уретан — гораздо более мягкий материал, чем пластик, с гораздо более высоким пределом упругости. Во многих случаях радиус носовой части возвращается к своей первоначальной форме.
Этого нельзя сказать о полимолочной кислоте (PLA), материале, с которого вы, вероятно, начнёте, если решите экспериментировать с инструментами, напечатанными на 3D-принтере. PLA прогибается под действием силы, но не восстанавливает свою первоначальную форму после снятия давления, как уретан. PLA жёсткий, но также может деформироваться без возможности восстановления или даже разрушиться, если нагрузка превысит его предел упругости. PLA не обладает достаточно высокой эластичностью и не восстанавливает первоначальную форму после снятия давления.
PLA известен своей твёрдостью и хрупкостью. Однако при приложении силы в пределах его упругости PLA деформируется, а затем возвращается к исходной форме после снятия нагрузки. Однако PLA подвержен ползучести , то есть при постоянной или повторяющейся нагрузке, даже при относительно низком уровне напряжения, PLA со временем деформируется необратимо. Степень деформации PLA зависит от ряда факторов, включая конструкцию инструмента, количество стенок (толщину стенок) и толщину слоя.
Тем не менее, острых радиусов закругления носика пуансона следует избегать по нескольким причинам. Во-первых, из-за ограничений по усилию формовки, ваш метод формовки с помощью 3D-печатных инструментов будет представлять собой воздушную формовку, которая обеспечивает наименьшее усилие для формования детали. Поскольку вы используете воздушную формовку, ваш внутренний радиус изгиба будет плавать в процентах от раскрытия штампа. Таким образом, острый радиус закругления носика не даёт никаких преимуществ. И хотя постоянные, концентрированные и повторяющиеся нагрузки изменят этот радиус, вы не измените внутренний радиус детали.
Обратите внимание, что, поскольку носик пуансона слегка деформируется под давлением, общая высота пуансона может немного измениться. Поэтому в данном случае изменение радиуса носика пуансона приведёт к изменению угла гиба. Чтобы настроить угол гиба, может потребоваться отрегулировать глубину проникновения пуансона в пространство матрицы.
Для достижения наилучших результатов радиус вершины пуансона должен быть точно соотнесён с толщиной материала. При печати инструментов убедитесь, что ширина штампа создаёт плавающий радиус в материале, максимально близкий к радиусу вершины пуансона, но не превышающий его.
Если радиус носика пуансона превышает плавающий радиус, деталь приобретёт больший радиус. Если ваша работа требует острого радиуса носика пуансона, в некоторых случаях можно добавить к инструментам немного металла. Это может быть листовой металл или металлическая трубка с небольшим наружным диаметром — элементы, которые можно добавлять непосредственно в процесс печати. (Следите за будущими публикациями на эту тему.)
В следующем месяце мы рассмотрим другие типы материалов и их влияние на принтер. Нужно ли закрывать принтер? Какой тип платформы печати мне нужен? Какой клей или адгезив подходит для того или иного материала? Мы также рассмотрим, где найти информацию о различных материалах и нужно ли отжигать напечатанную деталь, а также как и когда это делать. Да, некоторые пластики действительно требуют отжига для достижения наилучших результатов. Так что приготовьтесь — впереди ещё много интересного.
Фото заглавное: Обратите внимание на характеристики этого 3D-печатного объекта, включая узор внутреннего заполнения. Сплошной объект не всегда лучший вариант. Reflexpixel/iStock/Getty Images Plus
Еще больше новостей |  |