Каждый год в России изготавливают тысячи шиберных задвижек из нержавеющей стали с уплотнением «металл по металлу». Эти устройства используют в самых сложных условиях эксплуатации, когда происходит интенсивный износ запорной арматуры. Стандартное на сегодняшний день решение для повышения износостойкости поверхности — высокоскоростное газопламенное напыление покрытия из карбида вольфрама с его последующей шлифовкой, но оно имеет ряд недостатков. Гораздо более эффективный метод — нанесение достаточно толстых PVD-покрытий, твёрдость которых существенно выше, чем твёрдость и карбида вольфрама, и абразивных частиц среды. Рост применения ионно-плазменных покрытий для повышения ресурса не только инструмента, но машин и механизмов — это общая тенденция в мировой промышленности. Массовое внедрение технологии в России будет способствовать повышению качества выпускаемой продукции.
Николай Балдаев,
генеральный директор ООО «Фактор Надежности»
Применения ионно-плазменных покрытий для деталей машин и механизмов в мире и в России
Главная задача, с которой в конце 1960‑х — начале 1970‑х годов стартовали промышленные разработки ионно-плазменных покрытий класса PVD (Physical Vapor Deposition), — продлить срок службы режущего инструмента — резцов, свёрл, фрез. Однако уже в 80‑е годы покрытия стали наносить и на различные детали машин и механизмов. Эти покрытия снижают трение, существенно увеличивают ресурс деталей, повышают точность и надежность работы машин и механизмов, снижают потери энергии. Нанесение покрытий на детали получило новый толчок развития после появления технологии PACVD (Plasma-Assisted Chemical Vapor Deposition).
В 70-е – 80‑е годы более 90% объема услуг занимало нанесение покрытий на инструмент. Сейчас в мире, например, в отчётах по рынку вакуумных покрытий, на детали машин и механизмов (компоненты насосов, клапанов, авиационных двигателей, турбин, детали автопрома) приходится уже больше половины всего объёма услуг — примерно 55–60%. А нанесение покрытий на инструмент: фрезы, свёрла, матрицы, штампы — составляет около 40–45%. Таким образом, нанесение ионно-плазменных покрытий на различные детали машин и механизмов появилось позже, а сейчас по всем оценкам занимает уже более половины рынка.
В 70‑е годы СССР лидировал в развитии технологий нанесения ионно-плазменных покрытий. А что сейчас?
Увы. Крупнейший в России поставщик таких покрытий — ООО «Горизонт покрытий» (бывший «Оерликон Бальцерс Рус») имеет только три центра нанесения покрытий. И еще 2–3 компании предлагают услуги по нанесению PVD-покрытий в более-менее заметных объемах, имея всего по 1–3 установки разного типа. Есть еще некоторое количество современных установок по нанесению покрытий, приобретенных производителями режущего инструмента. Какое-то количество специальных установок для нанесения покрытий на детали размещено непосредственно на предприятиях.
Что касается рыночного нанесения ионно-плазменных покрытий на детали машин и механизмов, системно этим занимается пока только ООО «Горизонт покрытий», хотя даже у них объем услуг по обработке деталей по всей видимости меньше объема услуг по нанесению покрытий на инструмент. Начинает развивать работу в этом направлении компания ООО «Элан-Практик». Но все равно объемы ничтожны. Уровень внедрения технологии ионно-плазменного нанесения покрытий на детали машин и механизмов в нашем машиностроительном комплексе по сравнению с европейскими показателями находится, вероятно, на уровне 80–90‑х годов прошлого века (табл. 1).

Низкий уровень применения современных ионно-плазменных покрытий на деталях машин и механизмов — это фактически одна из ключевых причин, почему российская машиностроительная продукция уступает по качеству и долговечности зарубежным аналогам. В пересчете на душу населения мы производим не намного меньше машиностроительной продукции, чем в Евросоюзе. А с учетом меньшей стоимости, может, даже и больше по количеству. Но эти машины и механизмы имеют другой жизненный цикл характеристик. После того как какая-то деталь, например, шестеренка, немного износится, начинаются люфты, вибрации, потери энергии, начинают разрушаться сопряженные детали, и вскоре требуется замена детали или целого агрегата того же типа. В итоге даже при сопоставимых в пересчёте на душу населения объёмах выпуска экономика получает меньше реальной ценности: техника служит меньше, ломается чаще, требует больше обслуживания. И вместо того чтобы двигаться к более сложным и высокотехнологичным продуктам, система вынуждена «крутиться на месте», воспроизводя типовые узлы с низким ресурсом.
Как ни парадоксально, такое состояние дел в чем-то даже выгодно производителям оборудования. Повышение ресурса работы производимого ими оборудования может, как они зачастую думают, привести к снижению сбыта продукции. А так они могут просто производить одни и те же агрегаты и получать свои доходы.
Снижение объемов сбыта при повышении ресурса агрегатов можно было бы скомпенсировать повышением цены соответственно качеству, и потребители были бы не в накладе, покупая меньшее количество единиц оборудования с более высоким ресурсом. Но, как часто думают отечественные производители, не факт, что потребители захотят покупать более дорогое оборудование, даже если оно будет более высокого качества. По устоявшимся стереотипам отечественное оборудование должно быть недорогим, хотя, может, и менее надежным, чем импортное. Да и тендерные процедуры всегда основаны на ценовой конкуренции. А что-то более надежное принято покупать за границей, хотя и дорого.
Устьевые шиберные задвижки
Каждый год в России изготавливают тысячи шиберных задвижек из нержавеющей стали с уплотнением «металл по металлу». Эти устройства используют в самых сложных условиях эксплуатации, например, при применении гидроразрыва пласта, когда происходит интенсивный износ запорной арматуры от воздействия частиц пропанта или при наличии в добываемой среде сероводорода (рис. 1).

Рис. 1. Кустовая площадка добычи газа
В среде с высоким содержанием сероводорода могут применяться задвижки только из специальных нержавеющих сталей. Кроме того, есть дополнительные требования к изделиям согласно стандартам — ГОСТ Р 59851–2021 (ANSI/NACE MR0175/ISO 15156–3). Присутствие сероводорода в рабочей среде накладывает ограничения на максимальную твёрдость материала, которая не должна превышать 22 HRC. Это приводит к возникновению ряда технических проблем:
— скольжение металлических поверхностей друг по другу с большим усилием прижатия, необходимым для обеспечения герметичности задвижки при высоких давлениях газа, вызывает задиры и снижает герметичность соединений;
— наличие твёрдых частиц в среде ускоряет процессы абразивного износа поверхностей с невысокой твердостью и потери герметичности;
— высокая сила трения между металлическими поверхностями, имеющими невысокую твердость, требует значительных механических усилий при открытии и закрытии задвижки, что может привести к отказу приводных систем и возникновению аварийных ситуаций.
Стандартное на сегодняшний день решение — высокоскоростное газопламенное напыление покрытия из карбида вольфрама с его последующей шлифовкой (HVOF WC/Co/Cr). Однако у этого решения есть ряд недостатков:
— недостаточно устойчиво к гидроабразивному износу, поскольку твердость покрытия ниже твердости многих абразивных частиц среды и пропанта;
— имеет пористость и негерметично по газу при высоких давлениях;
— требует сложной и аккуратной поштучной шлифовки после напыления, чтобы не вызвать растрескивание в результате наводки внутренних напряжений, особенно сложно шлифовать плоское немагнитное изделие, имеющее покрытие с обеих сторон;
— нестабильность качества и высокая стоимость исходного порошка, карбид вольфрама за последние пару лет вырос в цене в 5 раз.
Пример эффективного решения на основе PVD-покрытия
Стандартные PVD-покрытия для инструмента хоть и имеют очень высокую твёрдость, не могут выдержать воздействие абразивных частиц, если они попадут в сопряжение шибера и седла, изготовленных из стали с невысокой твердостью. Покрытие толщиной в несколько микрон просто продавится абразивной частицей, как ледок на весенней луже, если вы на него наступите. Нужно обеспечить достаточную толщину покрытия, чтобы оно выдержало воздействие так же надежно, как толстый ледовый покров на реке в суровую зиму.
Достижение высокой толщины PVD-покрытия требует применения специальных приемов, чтобы избежать накопления внутренних напряжений в процессе набора толщины и последующего растрескивания покрытия при нагрузке. И такие методы уже существуют. Сейчас можно наносить PVD-покрытие толщиной до нескольких десятков микрон, причем твёрдость покрытия будет существенно выше, чем твёрдость и карбида вольфрама, и абразивных частиц среды.
Совсем недавно, в начале июля, на испытательном стенде ООО «Некст Трейд» были проведены испытания шибера и седел с таким PVD-покрытием. В шиберной задвижке (рис. 3) заменили стандартные детали на детали с покрытием (рис. 2).

Рис. 2. Стандартный комплект шибер и седла и комплект с покрытием — темного цвета.

Рис. 3. Шиберная задвижка
Проводилась проверка герметичности при циклическом открывании и закрывании задвижки при давлении 700–1050 атм. Усилие перемещения шибера при этом оказалось в несколько раз меньше, чем тогда, когда шибер и седла не имеют никакого покрытия. Даже по сравнению с газотермическим покрытием из карбида вольфрама сила трения была почти вдвое ниже. На практике это очень значительно снизит нагрузку на приводы.
Поскольку герметичность в ходе испытаний не нарушилась, а на деталях наблюдались только визуальные следы (рис. 4), возникло желание понять, каков все-таки предельный уровень воздействия выдерживает такое покрытие, и добиться-таки нарушения герметичности. Ну как в известном анекдоте, когда суровый сибирский мужик пытался понять предел возможностей японской бензопилы и попробовал перепилить лом. В нашем случае в задвижку насыпали песок.

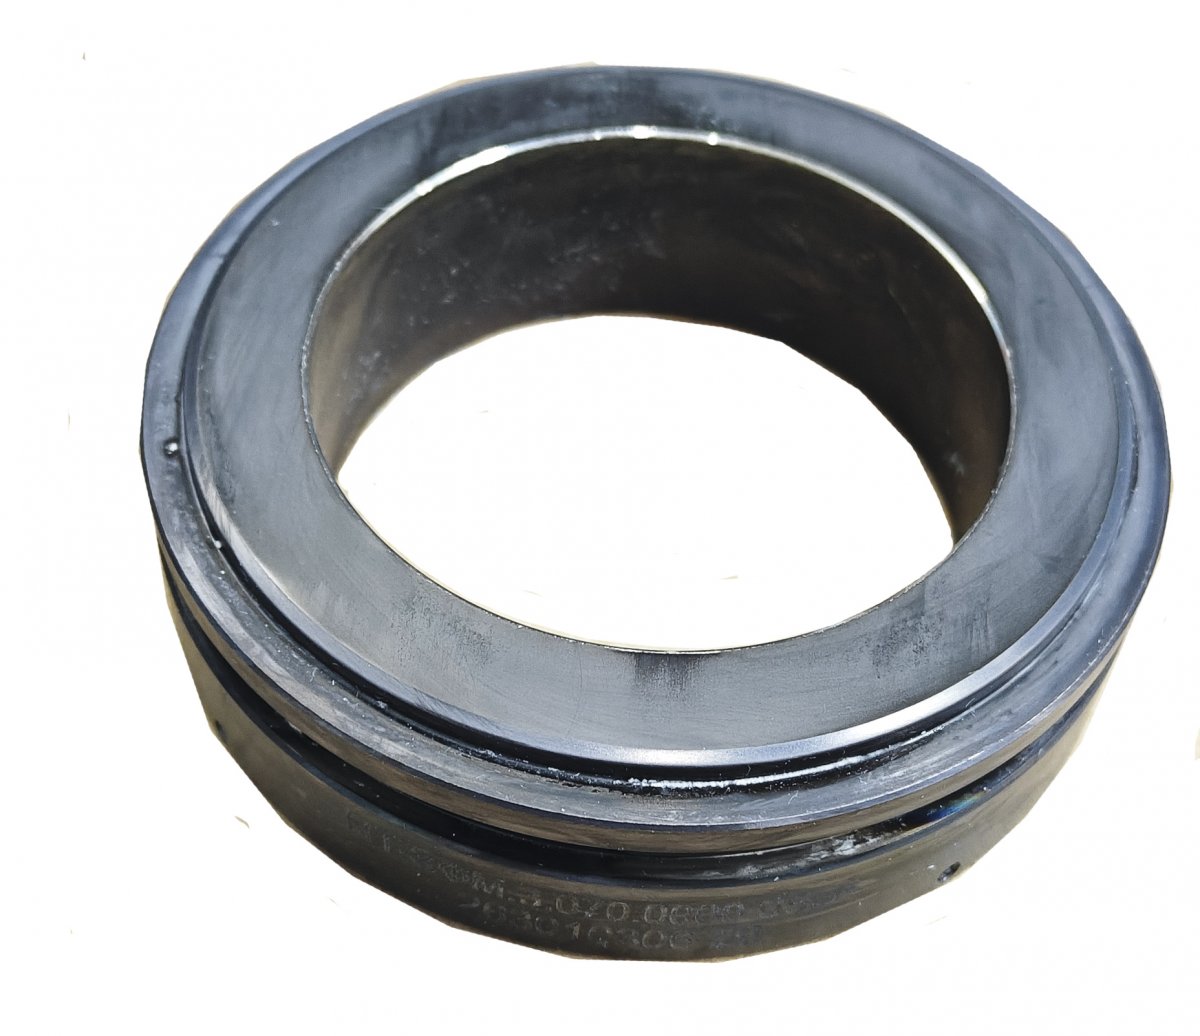
Рис. 4. Шибер и седло после стандартных испытаний
Но, в отличие от анекдота, где мужик, сломав бензопилу удовлетворенно сказал «вот то-то же», в нашем случае все пошло по другому сценарию. Песок «зубодробительно» хрустел внутри задвижки при ее открывании и закрывании, но сами шибер и седла после испытания стали только немного светлее (рис. 5). Ну еще уголки проходного отверстия, которыми «пережевывался» песок, стали ярко блестеть. А задвижка так и осталась герметичной. Никакое другое покрытие не выдержало бы такого варварского обращения.


Рис. 5. Шибер и седло после испытаний с песком
Перспективы
Буквально через месяц после этих испытаний, в начале августа, в Санкт-Петербурге проводился Форум науки и технологического предпринимательства, в рамках которого рассматривались проекты, перспективные для внедрения в ГК «Газпром нефть». Экспертная группа акселерационной программы Industrix, реализуемой ПАО «Газпром нефть», проанализировала представленный на форуме доклад о перспективах применения ионно-плазменных покрытий в нефтегазовом машиностроении, включая их использование для продления срока службы шиберных задвижек.
По результатам анализа экспертная группа пришла к выводу, что данная технология обладает значительным потенциалом для практического внедрения в производственные процессы машиностроительных предприятий группы компаний «Газпром нефть» и получит поддержку программы. Есть надежда, что данное событие будет способствовать ускорению внедрения технологий ионно-плазменного напыления в нефтегазовое машиностроение в России, они займут свое достойное место и поспособствуют росту характеристик отечественной продукции.
Источник журнал "РИТМ машиностроения" № 5-2026
Еще больше новостей |  |