Анна Цыганцова,
генеральный директор компании «Лазеры и аппаратура»
Лазер сегодня для нас привычный инструмент, широко использующийся в самых разных отраслях для операций резки, сварки, наплавки, закалки и целого ряда других. Его уникальная особенность, к которой мы привыкли и которую часто не можем оценить в полной мере, состоит в том, что один и тот же инструмент позволяет реализовать совершенно разные операции: от сварки до перфорации и обеспечить максимальную гибкость производственного процесса.
Безусловно, возможность переналадки между операциями резки и проволочной наплавки обеспечивается не только лазерным источником — на нее влияет конфигурация всего лазерного комплекса. Такие процессы, как порошковая наплавка и сверление методом холодной абляции, не могут быть реализованы на одном и том же станке, но тем не менее объединение нескольких операций в рамках одного комплекса возможно.

В течение длительного времени на рынке (как мировом, так и российском) доминировали монорешения, например, комплексы, ориентированные на операции только резки или только сварки, поскольку при максимальной серийности и минимальной вариабельности, безусловно, часть функционала универсального оборудования не будет использоваться. Однако в последнее время явно заметна тенденция, когда гибкость и широта возможностей оборудования с экономической точки зрения более эффективна (рис. 1).

Рис. 1. Режимы различных технологий лазерной обработки
На протяжении всех 28 лет работы в номенклатуре комплексов производства «Лазеры и аппаратура» присутствовали как специализированные решения, так и многофункциональные. При это оборудование разрабатывалось с учетом перспективы возможной модернизации и замены основной операции в целях обеспечения гибкости функционала парка оборудования. Одна из самых популярных моделей — универсальный комплекс МЛ4 (рис. 2), первая версия которого начала поставляться еще в 1998 году. В базовой конфигурации МЛ4 предусматривает реализацию сразу нескольких операций — резки, сварки, фрезерования и гравировки в автоматическом режиме. При правильном проектировании оснастки эти операции могут выполняться за один установ — эту возможность обеспечивает система управления и специализированные оптические устройства, которые на этой машине позволяют выполнить переход между сваркой и гравировкой только за счет смены режимов, задаваемых в ПО.
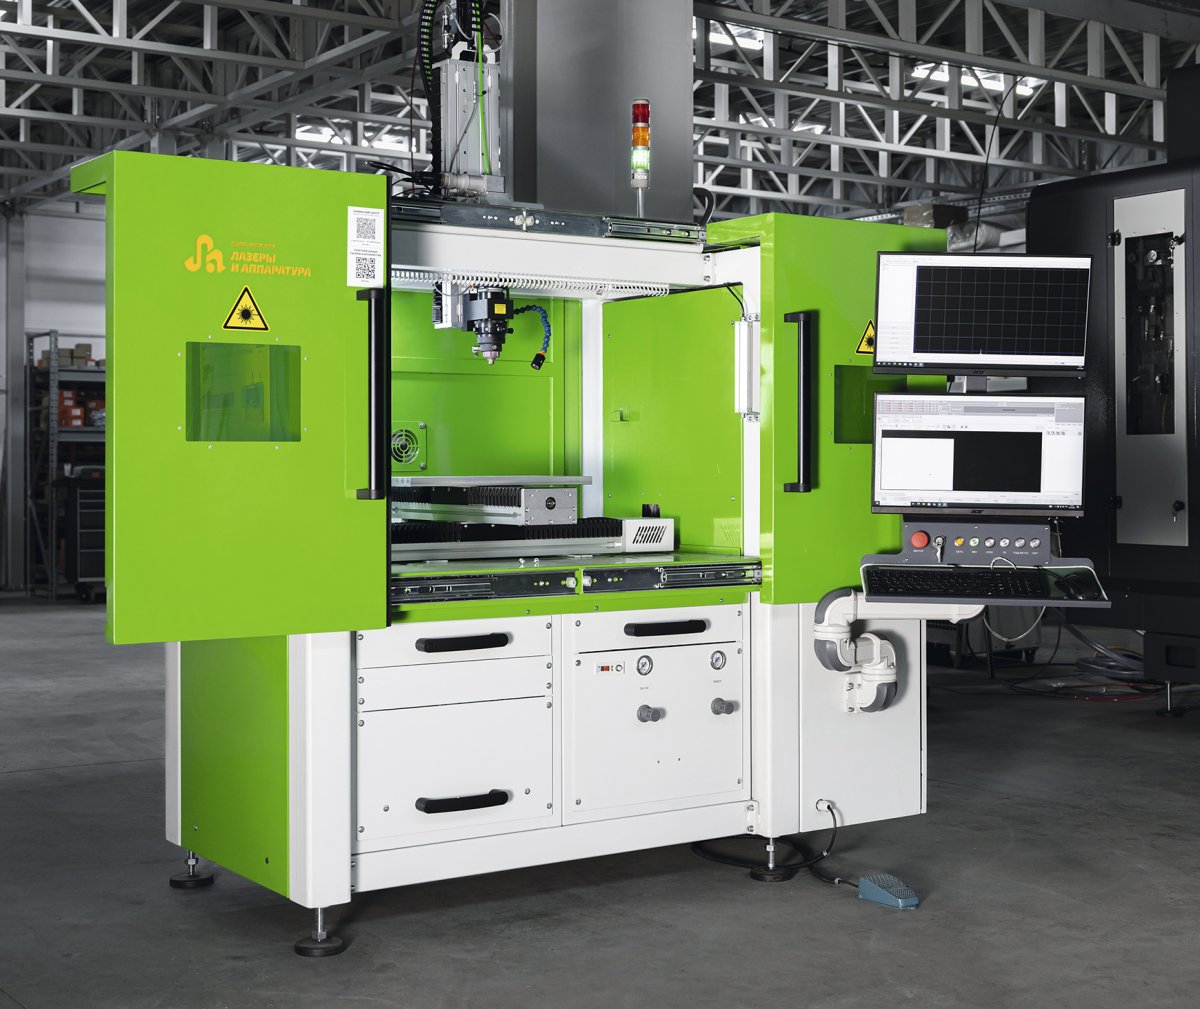
Рис. 2. Комплекс автоматической лазерной сварки и резки МЛ4 с полем обработки 300×400×250 мм, оснащен тремя линейными осями перемещений и дополнительной поворотной осью, обеспечивает обработку в режиме 3+1
В линейке оборудования для пятикоординатной обработки такой подход сохраняется: существуют как специализированные решения, предусматривающие выполнение определенного круга задач с максимальным качеством и производительностью (как, например, комплексы для перфорации отверстий гибридным способом СЛП530 или комплексы лазерной порошковой наплавки), так и многофункциональные комплексы, обеспечивающие максимальную гибкость и дающие возможность подстраиваться под изменяющуюся номенклатуру обрабатываемых деталей (рис. 3).
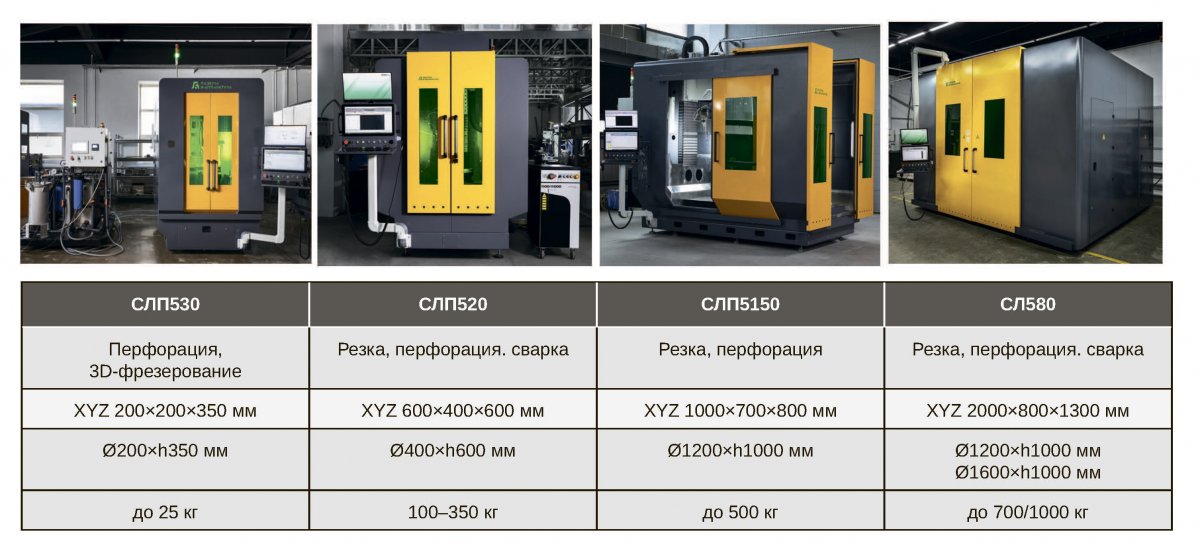
Рис. 3. Комплексы пятикоординатной лазерной обработки компании «Лазеры и аппаратура»
Конструкция многофункциональных комплексов и их отдельных модулей позволяет обеспечить минимальное время переналадки, выполнять разные операции с учетом их специфики (например, при резке актуально использование технологических газов с давлением до 16–20 атм., тогда как при сварке — не более 5 атм.), управляющее ПО также дает широкие возможности и обеспечивает как обработку в автоматическом режиме по 3D-модели, так и задание траекторий по физическому объекту (в отсутствие 3D-модели).
Для примера — комплексы пятикоординатной обработки серии СЛ решают целый круг задач. Такой функционал обеспечивается особой конструкцией рабочей головки, которая предусматривает использование различных сопловых насадок (рис. 4).

Рис. 4. Сменные сопловые насадки — для резки под острым углом и для сварки с кросс-джет

Рис. 5. Лазерная сварка дефлекторов
Это позволяет на одном и том же станке реализовать как операции сварки тонкостенных малогабаритных изделий, так и резки деталей под углом от 20 градусов к обрабатываемой поверхности (рис. 5).
Рассмотрим другой пример — установки порошковой наплавки, традиционно считающиеся довольно специфическим оборудованием. Это связано с тем, что результат порошковой наплавки зависит не только от характеристик лазерного излучения, но и от работы оборудования и модулей, обеспечивающих подачу порошка.
Линейка оборудования для порошковой наплавки типа МЛ7 представлена двумя основными моделями — установками МЛ71 и МЛ72 (рис. 6). Основное отличие — зона обработки и, соответственно, габарит обрабатываемой детали (рис. 7).


Рис. 6. Комплексы МЛ71 и МЛ72
На этих комплексах успешно реализуется также технология лазерной сварки, что позволяет существенно расширить применимость такого оборудования.
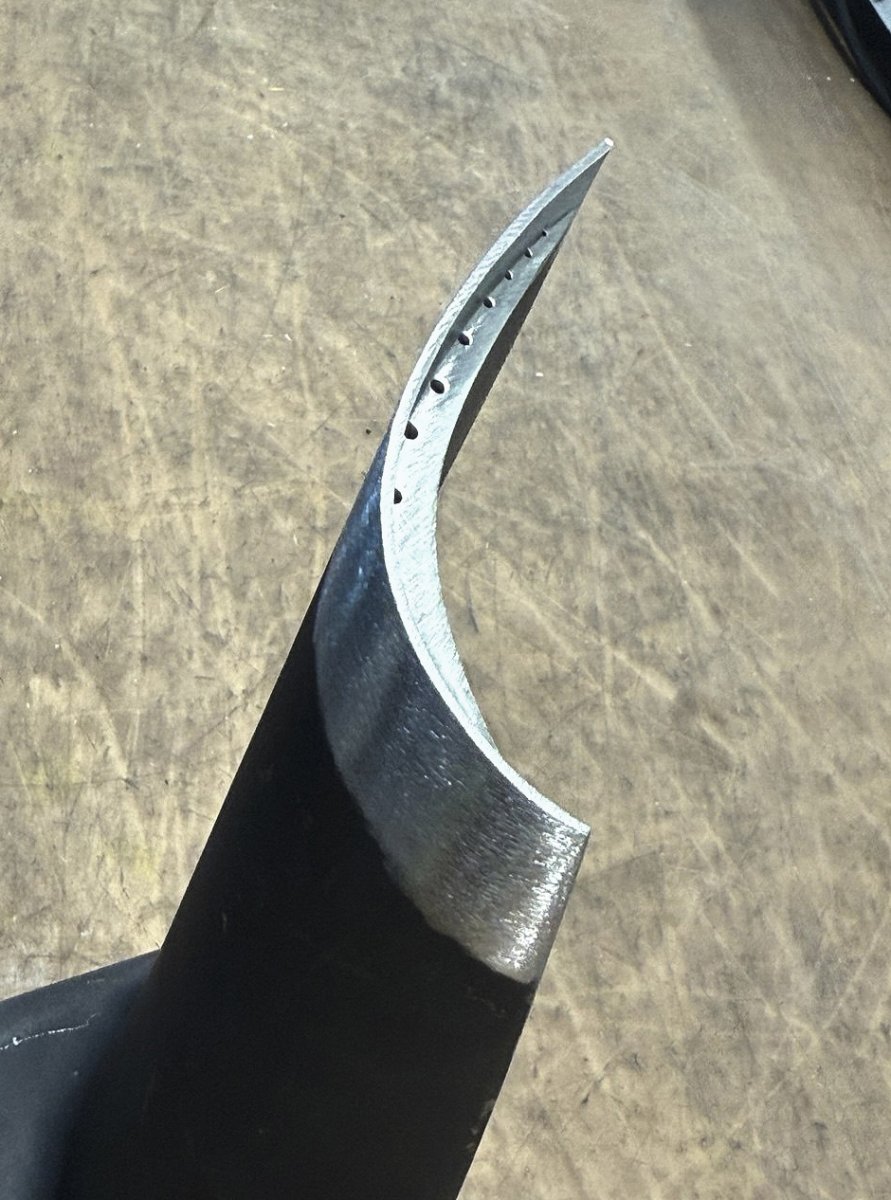
Рис. 7. Пример результата порошковой наплавки лопатки энергетической турбины
Другой подход к многофункциональности — комплексы, объединяющие несколько инструментов на одной базе, например, два лазерных источника с различными длинами волн или пространственно-энергетическими характеристиками. Иногда такого типа комплексы называются гибридными. В этом случае использование двух источников обеспечивает обработку более широкой номенклатуры материалов и более широкий перечень операций, например, сквозную резку и фрезерование глухих отверстий. Другой вариант — использование двух принципиально разных инструментов — например, лазерный излучатель и генератор импульсов тока, как в пятикоординатном комплексе СЛ530-С для перфорации и фрезерования сложных форм — одной из последних разработок «Лазеры и аппаратура», выведенной на рынок (рис. 8).

Рис. 8. Пятикоординатный комплекс СЛ530-С для перфорации и фрезерования сложных форм
В случае с СЛП530 и объединением на единой базе технологий лазерной абляции (а значит — перфорации и фрезерования сложных форм) и электроэрозионной супердрели мы получаем инструмент, способный как обрабатывать и выполнять сложные формы (изготавливать диффузоры в лопатках турбинных двигателей или же формировать поверхность режущего инструмента), так и прошивать глубокие отверстия в широкой номенклатуре материалов, в том числе сверхтвердых, жаропрочных, непроводящих покрытиях.
Для более развернутых консультаций по возможностям применения лазерного оборудования производства «Лазеры и аппаратура»:
ООО «НПЦ «Лазеры и аппаратура ТМ»
Москва, Зеленоград, проезд 4922, д. 4
+7 499 390 9086, laser-app.ru, sale@laser-app.ru
Источник журнал "РИТМ машиностроения" № 3-2026
Еще больше новостей |  |