Многофункциональные режущие станки годами воплощали идеал «сделано за один раз» в производстве пластин. Если вы посетили FABTECH 2025, то, возможно, обратили внимание на другие многофункциональные станки с новым инструментом термической резки: волоконным лазером. Это обеспечивает ряд преимуществ, включая отсутствие конусности кромок и экстремальную скорость резки пластин.
Обычно все операции резки выполняются под одним порталом на одном столе. Но, особенно при обработке тонких листов, лазерная режущая головка может резать так быстро, что вторичное сверление и фрезерование могут стать проблемой, особенно по мере роста объёмов. Можно ли интегрировать фрезерование, сверление, зенкование, зенковку и нарезание резьбы в автоматизированную систему лазерной резки, но на отдельном столе?
Компания Mazak Optonics Corp. использовала этот подход, представив систему Smart Driller на выставке FABTECH в этом году. На стенде президент компании Эл Болен продемонстрировал деталь с отверстием, вырезанным лазером, и прецизионной зенковкой. «Внутреннее отверстие было вырезано лазером, а затем [Smart Driller] вернулся на это место для зенковки. Мы также можем нарезать резьбу в этом отверстии, вырезанном лазером. Мы можем даже рассверлить это отверстие, если того требует прецизионная сборка. Представьте себе большую сборку комбайна или трактора, где в отверстие помещается штифт, и где допуски на расположение очень малы. Мы можем рассверлить это отверстие после лазерной резки, чтобы обеспечить идеальную посадку».
Обработка происходит в рабочей зоне, отдельной от лазерной резки. Smart Driller поставляется в виде модуля, который можно подключить к автоматизированным системам лазерной резки компании. Станок автоматически извлекает необходимый инструмент из карусели на 20 инструментов, а затем обрабатывает пластину шпинделем с частотой вращения 3500 об/мин, способным сверлить отверстия в стали диаметром до 1 дюйма и нарезать резьбу до 0,750 дюйма.
Сначала волоконный лазер Mazak вырезает набор деталей, включая вырезы, отверстия и периметры. Однако, в отличие от обычного набора, лазер оставляет относительно толстый микрошов, обеспечивая надёжность заготовки для последующей обработки.
После лазерной резки пластина поступает в систему Smart Driller, которая выполняет необходимую механическую обработку. После этого сверло вырезает последний микростык, после чего пластина готова к извлечению. После этого пластина может быть доставлена на ручной разгрузочный стол. Системы также могут быть оснащены автоматизированным сбором и сортировкой деталей.
«Вся обработка происходит, пока лазер обрабатывает следующую деталь», — сказал Болен. «Это одновременная обработка».
Всё это становится возможным благодаря нескольким ключевым технологиям. Во-первых, это ПЗС-камера, встроенная в обрабатывающую головку Smart Driller. По мере того, как автоматика перемещает вырезанный раскрой от лазера к рабочей зоне станка, детали в раскрое могут незначительно перемещаться. Камера даёт системе информацию, необходимую для корректировки. Например, если требуется нарезать резьбу в отверстии, вырезанном лазером, камера точно показывает, где находится отверстие, после чего система корректирует его положение.
«Если вы собираетесь пропустить метчик через отверстие, вырезанное лазером, — сказал Болен, — вы должны быть в самом центре».
В этом отверстии также не должно быть мусора. Как объяснил Болен: «Допустим, лазер прорезал отверстие, но по какой-то причине заготовка не выпала. Это создаёт возможность столкновения. Поэтому, возможно, нам придётся сначала просверлить отверстие, чтобы убедиться, что заготовка удалена, прежде чем наносить резьбу. Камера выявит эту проблему». Болен помолчал, а затем указал на монитор на стенде FABTECH, демонстрирующий работу инструмента для нарезки резьбы. «Ключ ко всему — это камера».
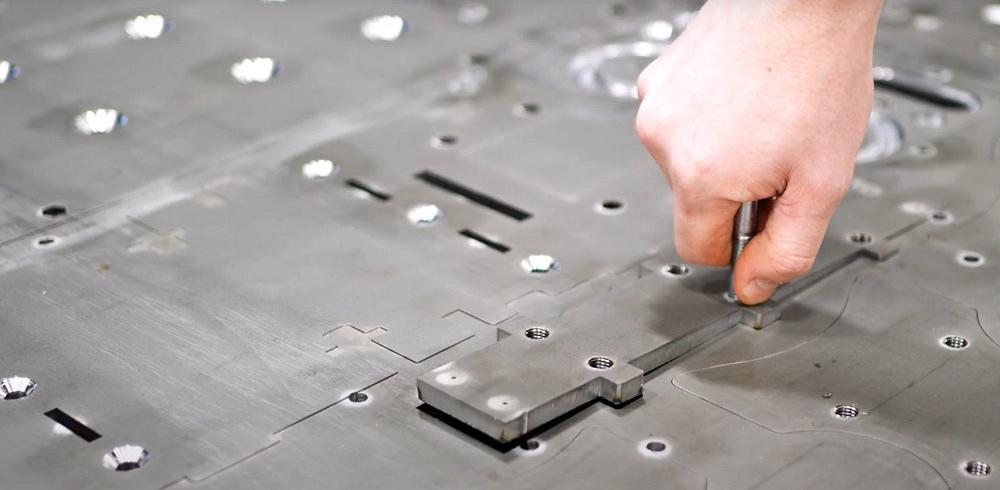
Затем Болен обратил внимание на уникальный «двойной» реечный стол сверлильного модуля. Реечные планки Smart Driller, в отличие от обычного реечного стола для лазерной резки (или, если уж на то пошло, других процессов термической резки), имеют полимерное покрытие, которое фиксирует пластину во время обработки. Что особенно важно, чередующиеся реечные планки при необходимости убираются вниз, обеспечивая свободное пространство для инструментов для сверления и нарезания резьбы.
«Одна планка убирается, а другая поднимается», — пояснил Болен, добавив, что это исключает возможность помех между планками и режущими инструментами системы. «И вы заметите, что здесь нет зажимов. Если мы добавим зажимы, появится мёртвая зона. Мы хотим обработать весь лист». Болен указал на ряд резьбовых отверстий, расположенных прямо у края листа.
Система может обрабатывать частичные пластины толщиной до 1 дюйма, но из-за ограничений по весу планочного стола Smart Driller она обрабатывает целые пластины толщиной примерно до 5/8 дюйма.
Если обработанные элементы одной детали могут создавать проблемы для обработанных элементов другой соседней детали, программное обеспечение системы может разделить эти детали на схеме раскроя, чтобы обеспечить стабильный цикл резки. Раскрой также должен иметь секции перемычек определённой ширины, чтобы обеспечить достаточно места для сверления последнего микросоединения и отделения детали от каркаса.
Однако эта чуть более широкая сеть может оказаться небольшой ценой за исключение трудоёмких вторичных операций, которые могут увеличить общее время изготовления изделия на часы или даже дни. «Опять же, если мы интегрируем сортировку деталей в ячейку, мы сможем выбирать деталь после обработки, а затем сортировать и укладывать детали непосредственно на поддон», — сказал Болен. Эти поддоны не попадают на станок обработки или нарезки резьбы, а напрямую на следующий важный этап производства. «Теперь мы исключаем эти вторичные операции и выполняем всё это в одной автоматизированной системе».
Еще больше новостей |  |