В статье на простом примере рассмотрено применение требования максимума материала (MMR) при нормировании геометрической точности. Показано, как MMR позволяет уменьшить необоснованную браковку за счёт обмена запаса по размеру на дополнительный запас геометрического допуска при сохранении заданной собираемости. Рассмотрены практические преимущества MMR: сокращение производственных потерь, расширение технологического окна и упрощение контроля.

Екатерина Тимофеенко,
инженер-метролог ООО «Измерительные решения»
Суперпозиция брака
Обычная электрическая вилка может не пройти формальный контроль — и при этом без проблем войти в розетку. Рассмотрим, как это возможно и почему не всякое превышение геометрического допуска означает потерю собираемости. Представьте себе электрическую вилку и розетку. Чтобы включить прибор в сеть, штыри вилки должны войти в гнезда розетки. Согласно ГОСТ 7396.1–89, диаметр штырей составляет (4,8 ± 0,06) мм по всей нормируемой длине. Это означает, что штырь может иметь диаметр от 4,74 до 4,86 мм. Минимальный диаметр гнезда розетки примем равным 5,00 мм, что дает минимальный диаметральный зазор, необходимый для собираемости, 0,14 мм.
Чтобы проиллюстрировать принцип, рассмотрим условный чертёж вилки (рис. 1), на котором заданы два требования: размерный допуск на диаметр каждого штыря (4,8 ± 0,06) мм и позиционный допуск на расположение штырей относительно базы А (корпуса вилки), равный Ø0,07 мм, — это ровно половина от минимального диаметрального зазора 0,14 мм. Вторая половина отводится на возможное отклонение расположения гнёзд розетки. Расстояние между штырями и другие размеры опустим для простоты. Здесь и далее позиционное отклонение указано как диаметральная величина со знаком Ø; соответствующее радиальное смещение оси вдвое меньше.
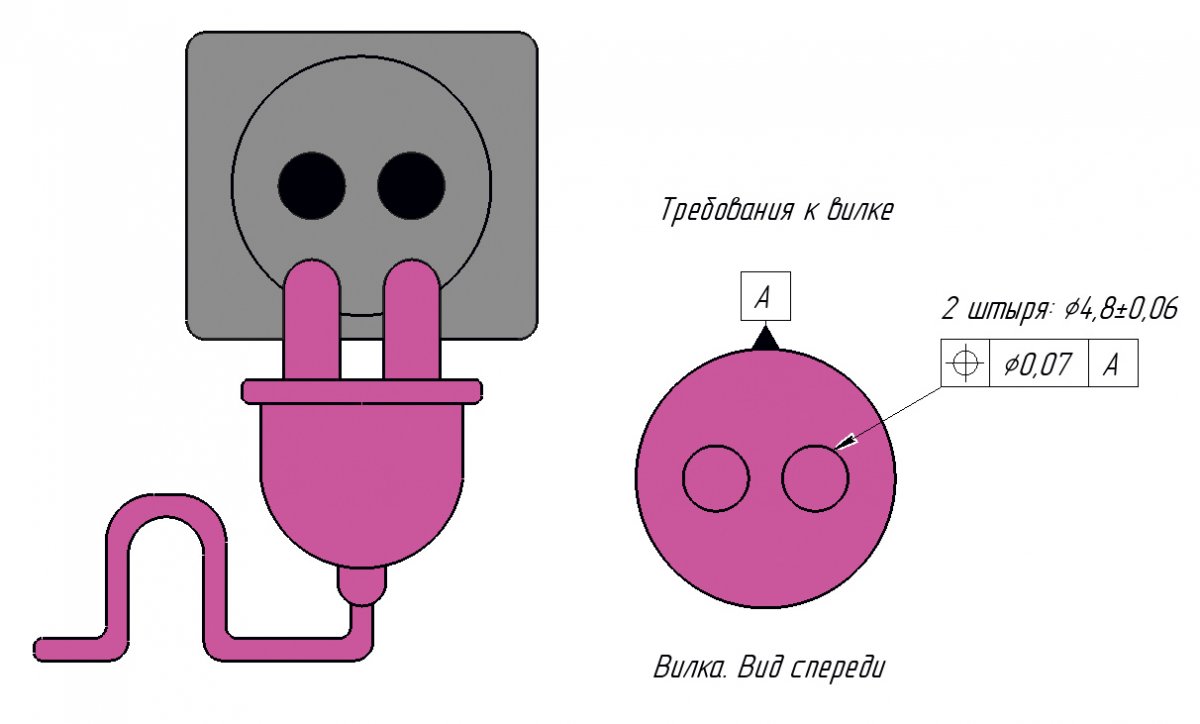
Рис. 1. Требования к вилке
Рассмотрим несколько возможных ситуаций. Числа в примерах выбраны специально. В первой ситуации возьмем небольшое позиционное отклонение Ø0,03 мм, которое укладывается в допуск Ø0,07 мм. Во второй и третьей ситуациях отклонение будет одинаковым — Ø0,15 мм. Так мы увидим, как при одной и той же ошибке расположения результат зависит от диаметра штыря: толстый штырь не войдет в гнездо, а более тонкий сохранит запас для сборки.
Ситуация 1. Штыри изготовлены с действительным диаметром 4,80 мм (). Действительное позиционное отклонение осей составляет Ø0,03 мм (), что меньше позиционного допуска Ø0,07 мм. Размерный допуск пройден, позиционный допуск пройден. Деталь годна (рис. 2).

Рис. 2. Ситуация 1
Ситуация 2. Штыри изготовлены по верхнему пределу допуска диаметром 4,86 мм (); такую величину называют размером максимума материала (MMS). Однако из-за погрешности настройки станка действительное позиционное отклонение осей составило Ø0,15 мм (Χ). Размерный допуск соблюден, а позиционный допуск нарушен, поскольку Ø0,15 мм превышает допустимые Ø0,07 мм. Деталь признается браком. И это справедливо: функциональный габарит равен 4,86 + 0,15 = 5,01 мм и превышает принятый диаметр гнезда 5,00 мм — штырь действительно не войдет в гнездо (рис. 3).

Рис. 3. Ситуация 2
Ситуация 3. Штыри изготовлены по нижнему пределу допуска с диаметром 4,74 мм (); такую величину называют размером минимума материала (LMS). Действительное позиционное отклонение осей также составляет Ø0,15 мм (Χ). Размерный допуск пройден, а позиционный — нет, поскольку Ø0,15 мм превышает Ø0,07 мм (рис. 4). Ситуация аналогична предыдущему примеру. При независимом нормировании деталь снова признается браком. Но проверим, соберется ли она с розеткой? Штыри диаметром 4,74 мм тоньше, что дает дополнительный зазор. При этом их функциональный габарит с учетом позиционного отклонения (4,74 + 0,15 = 4,89 мм) остается меньше принятой для соединения виртуальной границы 4,93 мм и диаметра гнезда 5,00 мм. Несмотря на то что штыри с таким отклонением войдут в гнездо, деталь формально признаётся браком — а это прямые потери производства.
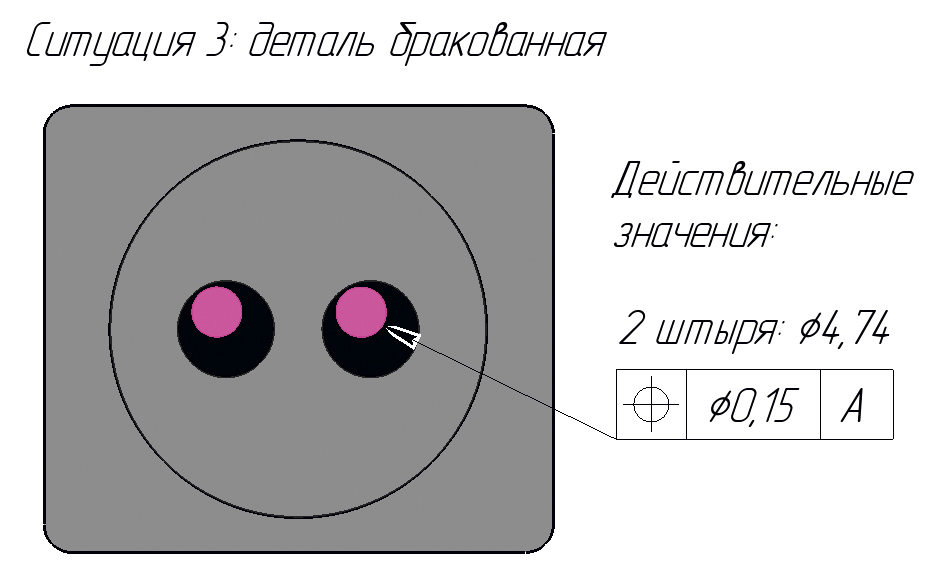
Рис. 4. Ситуация 3
А теперь представьте, сколько деталей, которые гарантированно собрались бы в узле, уходит в брак или на переработку.
Именно для того чтобы избежать таких ситуаций, существует требование максимума материала (MMR). Что это такое?
Что такое требование максимума материала
Это правило, которое позволяет обменивать запас по размеру на запас по геометрической точности размерного элемента. Если действительный размер элемента отходит от размера максимума материала (MMS) в сторону размера минимума материала (LMS), допустимое геометрическое отклонение может быть увеличено на ту же величину. При этом сохраняется неизменной функциональная виртуальная граница — действующий размер максимума материала (MMVS). Главная мысль приведенного примера: требование максимума материала не уменьшает и не увеличивает функциональные требования к детали, а перераспределяет допустимую вариацию между размером и геометрией. Нормирование требований максимума материала, минимума материала и взаимодействия закреплено в ГОСТ Р 53090–2008, гармонизированном с ISO 2692:2006. Актуальная международная редакция — ISO 2692:2021.
До введения ГОСТ Р 53090–2008 в российской практике широко применялся термин «зависимый допуск» по ГОСТ Р 50056–92. Оба подхода основаны на взаимосвязи размера и геометрии, однако считать их во всех деталях полностью тождественными нельзя. Поэтому обозначение на чертеже следует трактовать по нормативной системе, указанной в документации.
Введем требование максимума материала для позиционного допуска (рис. 5) — поставим символ М после значения допуска. Теперь позиционный допуск зависит от действительного значения диаметра штыря. При диаметре 4,86 мм (максимум материала) допуск остается жестким: Ø0,07 мм. При диаметре 4,74 мм (минимум материала) появляется запас в размере 4,86 – 4,74 = 0,12 мм, и позиционный допуск увеличивается до Ø(0,07 + 0,12) = Ø0,19 мм. В рассматриваемом случае он вырос с Ø0,07 до Ø0,19 мм, то есть примерно в 2,7 раза. Теперь действительное позиционное отклонение Ø0,15 мм проходит контроль, деталь признается годной, и она действительно соберется. Её функциональный габарит 4,89 мм не выходит за постоянную виртуальную границу MMVS = 4,86 + 0,07 = 4,93 мм. Это и есть практическая реализация MMR.
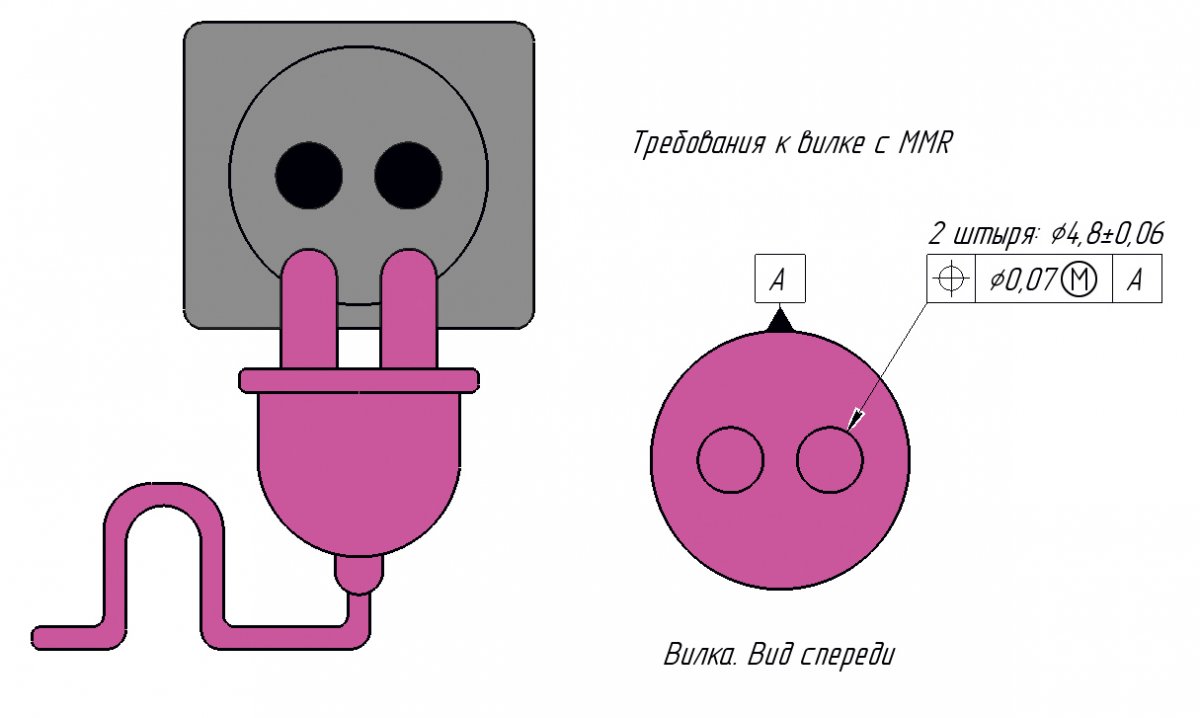
Рис. 5. Требования к вилке с MMR
Приведем формулы для определения действующего размера максимума материала:
Для вала:
MMVSвал = MMS + Tгеом , (1)
где MMS — размер максимума материала вала (наибольший предельный размер); Tгеом — значение геометрического допуска, заданное чертежом.
Для отверстия обратная ситуация:
MMVSотв = MMS – Tгеом , (2)
где MMS — размер максимума материала отверстия (наименьший предельный размер); Tгеом — значение геометрического допуска, заданное чертежом.
Говоря простым языком, MMR задает жесткую виртуальную границу правильной формы размером MMVS, которую реальная поверхность не должна пересекать. Для наружного элемента материал должен оставаться внутри этой границы, для внутреннего — снаружи неё. Если нормируется положение или ориентация, виртуальная граница дополнительно ориентируется и располагается относительно заданных баз. Эта граница остается неизменной, тогда как допустимое соотношение размера и геометрического отклонения может меняться.
MMR применяется не к любым сопрягаемым поверхностям, а к размерным элементам цилиндрического типа или типа двух противоположных параллельных плоскостей, когда размер и геометрия функционально взаимосвязаны. Типичные примеры — отверстия под болты, штифты, валы, пазы, выступы и другие соединения с зазором. Для посадочных мест под подшипники, соединений с натягом, направляющих и кинематически точных соединений применимость MMR требует отдельного функционального обоснования. Применение требования максимума материала в производственной практике дает ряд ощутимых преимуществ.
Экономия и качество: что MMR дает производству
Первое — снижение необоснованного брака при сохранении заданной собираемости. В реальных условиях производства, где неизбежны износ инструмента, температурные деформации и колебания жесткости технологической системы, разброс размеров является нормой. Независимое требование одинаковой геометрической точности для штырей всех допустимых диаметров может приводить к браковке функционально пригодных деталей. Использование требования максимума материала позволяет избежать таких случаев, при этом виртуальная функциональная граница остаётся неизменной.
Второе — расширение технологического окна. Поскольку допустимая геометрическая погрешность увеличивается при удалении действительного размера от максимума материала, получить годную деталь в ряде случаев становится проще. Однако одного соблюдения размерного допуска недостаточно: реальная поверхность всё равно должна соответствовать совмещённому требованию MMVS. Поэтому влияние MMR на требования к оборудованию и производительность зависит от конструкции детали и устойчивости процесса.
Третье — упрощение контроля. Для деталей с данным требованием допустимо применение простых проходных калибров, что на серийном производстве быстро и недорого. Однако калибр дает лишь бинарный ответ, не позволяя анализировать тенденции отклонений. Для получения более детальной информации используют измерительный контроль с применением координатно-измерительных машин (КИМ). Измерительные системы, включая m.era «ОНИКС», при наличии соответствующего программного обеспечения и корректно заданной стратегии измерения могут рассчитывать связанные размерные и геометрические характеристики. Достоверность результата зависит от реализации баз, алгоритма построения ассоциированных элементов и учёта неопределённости измерений.
Мы рассмотрели требование максимума материала, наиболее часто встречающееся на практике. В стандарте закреплены еще два требования, которые расширяют возможности нормирования геометрической точности.
За пределами сборки: LMR и RPR
Требование минимума материала (LMR) решает задачу, обратную требованию максимума материала, но направленную не на собираемость, а на сохранение минимального объёма материала — например, минимальной толщины стенки. Представьте тонкостенную втулку или корпус, где критична минимальная толщина стенки. Для отверстия размер минимума материала — это его наибольший допустимый диаметр, когда материала осталось меньше всего. Если отверстие изготовлено точно по этому пределу, действует минимальный геометрический допуск. Если же отверстие получилось меньше и материала осталось больше, допустимое геометрическое отклонение может увеличиться. LMR применяют в тонкостенных втулках, корпусах под давлением и других конструкциях, где критично локальное утонение.
Требование взаимодействия (RPR) — дополнительное требование, применяемое совместно с MMR или LMR. Оно позволяет увеличивать допустимый размерный диапазон на неиспользованную часть геометрического допуска: чем меньше действительное геометрическое отклонение, тем больший запас может быть передан размеру. RPR назначают только тогда, когда такой взаимный обмен действительно сохраняет функцию элемента. Высокая стоимость детали или малый объём партии сами по себе не являются достаточным основанием для его применения.
Вывод
Таким образом, грамотное назначение и контроль MMR, LMR и RPR — это не ужесточение или ослабление требований, а их рациональное использование, позволяющее извлечь максимум из допусков, заложенных конструктором. При корректном применении такой подход может сократить необоснованный брак, упростить функциональный контроль и в отдельных случаях расширить технологическое окно, сохраняя заданную функцию изделия. Влияние на стоимость оборудования, производительность и надёжность зависит от конструкции, возможностей процесса и системы контроля.
Источники
ГОСТ Р 53090–2008 (ИСО 2692:2006). Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Требования максимума материала, минимума материала и взаимодействия. — М.: Стандартинформ, 2008.
ISO 2692:2021. Geometrical product specifications (GPS) — Geometrical tolerancing — Maximum material requirement (MMR), least material requirement (LMR) and reciprocity requirement (RPR). — Geneva: ISO, 2021.
ГОСТ Р 50056–92. Основные нормы взаимозаменяемости. Зависимые допуски формы, расположения и координирующих размеров. Основные положения по применению. — М.: Издательство стандартов, 1992.
ГОСТ 7396.1–89. Соединители электрические штепсельные бытового и аналогичного назначения. Основные размеры. — М.: Издательство стандартов, 1989.
Инженерная самоидентификация: пройдите тест и узнайте, на какой геометрический допуск вы похожи по характеру
Источник журнал "РИТМ машиностроения" № 5-2026
Еще больше новостей |  |