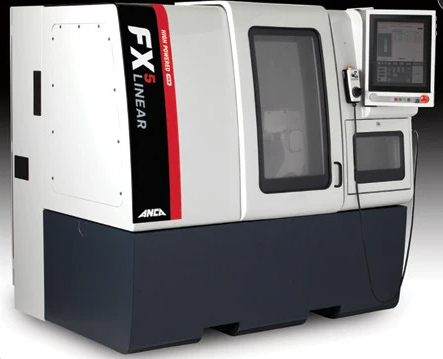
Компания ANCA модернизировала двухкруговый шлифовальный станок FX5 Linear со шлифовальным шпинделем, рассчитанным на пиковую мощность 12 киловатт, и выпустила еще одну опцию высокомощного шпинделя на 19 киловатт. Создатели шлифовальных станков с числовым программным управлением стремятся к как можно большему сокращению времени цикла, чтобы свести к минимуму стоимость одного производимого инструмента. Производительность станка и время цикла шлифования связаны с мощностью шлифовального шпинделя. Для того же, чтобы максимизировать скорость съема материала, общепринятой отраслевой практикой является ограничение нагрузки на шпиндель от 30 до 40 процентов для операций по рифлению. Если нагрузка на шпиндель может превышать 40 процентов, производители инструментов, как правило, допускают второй проход рифления, поскольку это способствует увеличению срока службы круга и уменьшению нагрузки на круг. Автоматическое наклеивание наклеек становится важной опцией по мере увеличения размера партии.
Специалисты ANCA провели анализ нагрузки на шпиндель при выполнении операций по рифлению, определив, сколько проходов рекомендуется произвести в зависимости от нагрузки на шпиндель. Анализ состоит в сравнении двух концевых фрез с канавками диаметром 6, 8, 10 или 12 миллиметров.
Для инструмента диаметром 12 миллиметров требуется второй проход шлифования, чтобы поддерживать нагрузку на шпиндель на уровне 40 процентов, а не увеличивать ее до 60 процентов. Именно здесь новый шпиндель мощностью 19 киловатт имеет решающее значение.
Концевая фреза диаметром 12 миллиметров заточена при сорокапроцентной нагрузке на шпиндель за один проход, с общей экономией времени в одну минуту и четыре секунды по сравнению с двумя проходами при 12 киловаттах. Станок FX5 со шпинделем приводной мощностью 12 киловатт увеличивает производительность до диаметра 10 миллиметров.
Новый шпиндель мощностью 19 киловатт может еще больше повысить производительность для инструментов диаметром до 12 миллиметров и более. Опция высокопроизводительного шпинделя на FX5 соответствует шлифовальному шпинделю, установленному на шестикруговом станке FX7, что подходит для промышленных условий.
Для сложных режущих инструментов могут быть другие факторы, которые влияют на фактические циклы шлифования помимо геометрии инструмента. К ним относятся качество используемого шлифовального круга и адекватная подача охлаждающей жидкости при стабильной температуре, чтобы избежать термического повреждения заготовки.
По мере увеличения размера партии автоматическое наклеивание белых наклеек помогает достигать максимальной производительности за счет частого обновления кругов.
Еще больше новостей |  |