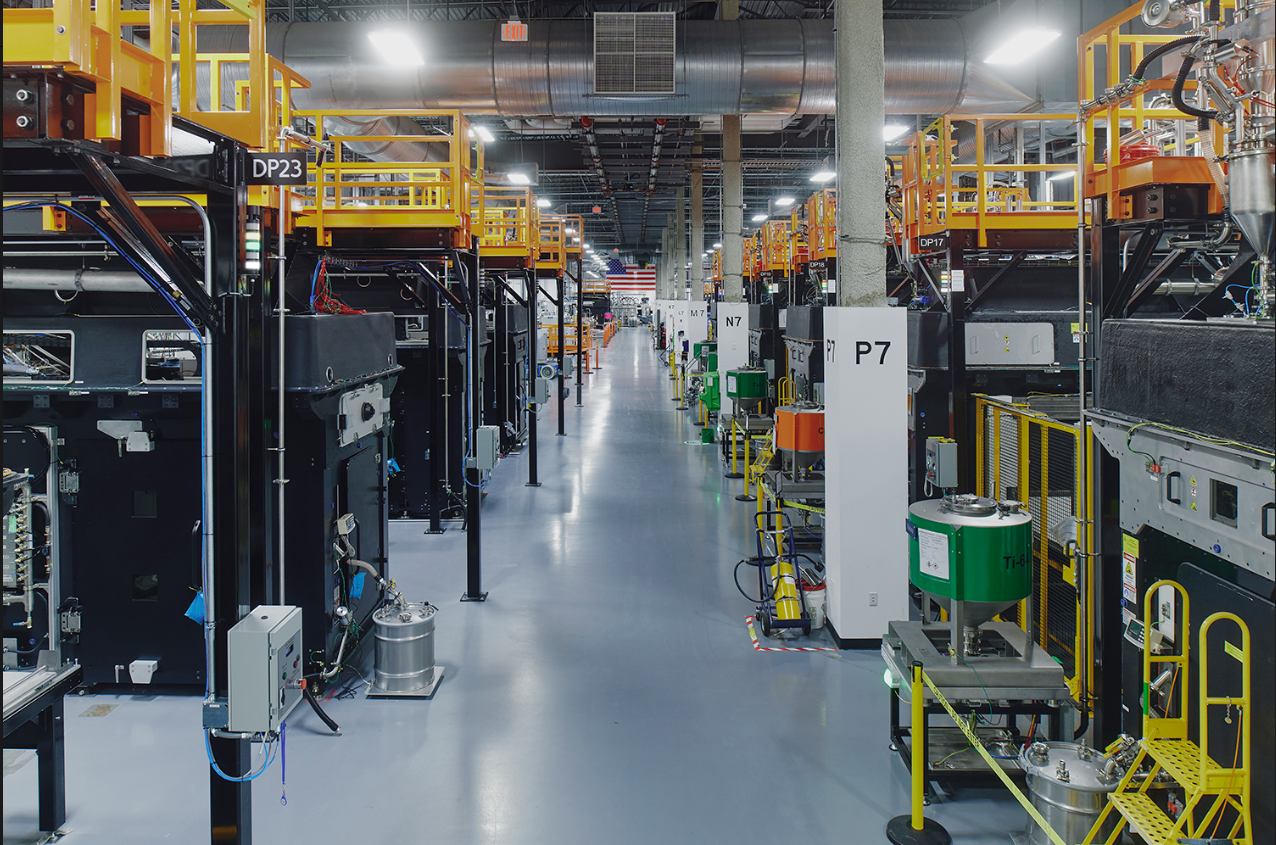
Металлообработка до сих пор сохраняет планировку и логику старой индустриальной эпохи. Большинство заводов работают как совокупность изолированных дисциплин, каждая со своим оборудованием, персоналом и данными. Аддитивные технологии используются в одном отделе здания. Механическая обработка находится в другом месте. Термическая обработка и метрология часто требуют совершенно разных производственных площадок. Эта модель сохранилась на протяжении нескольких волн промышленной модернизации, а вместе с ней и естественные ограничения того, что завод может надежно производить.
Эти ограничения становится все труднее игнорировать.
В сфере производства современных металлов начинает формироваться другая модель. Вместо того чтобы рассматривать завод как набор отдельных операций, производители начинают создавать среды, которые функционируют как единая интегрированная машина. Идея буквальна. Аддитивные технологии, механическая обработка, термическая обработка, контроль качества, автоматизация и системы обработки данных объединены в единую скоординированную структуру, работающую на основе общего интеллектуального уровня.
Наиболее близкая аналогия — эволюция вычислительной техники. В ранних системах хранение данных, программное обеспечение и аппаратное обеспечение были разделены. Реальные преимущества были достигнуты, когда эти уровни были объединены в целостные платформы. Производство приближается к аналогичному моменту. Узким местом теперь является не функциональность какого-либо отдельного инструмента, а физическое и операционное расстояние между ними.
По сути, это физическая проблема. Каждый раз, когда деталь перемещается, закрепляется, перекрепляется или передается между различными подразделениями, расстояние, которое преодолевают атомы, увеличивает стоимость, вариативность и задержку. Заводы, превосходящие своих конкурентов, — это те, которые сокращают это расстояние. Они объединяют этапы, упрощают движение и проектируют рабочие процессы, в которых материя и энергия следуют по максимально прямому пути.
Именно поэтому традиционная модель имеет структурные ограничения, которые не может решить никакая оптимизация на уровне машин. Каждая передача данных вносит задержку и вариативность. Данные застревают внутри локальных процессов, где они не могут влиять на решения, принимаемые выше или ниже по цепочке. Оптимизация, как правило, фокусируется на улучшении одного этапа, а не всей цепочки. А когда спрос растет, заводы часто реагируют, добавляя больше оборудования, вместо того чтобы повышать интеллектуальные возможности системы.
Даже хорошо организованные предприятия в конечном итоге достигают этого предела.
Новая альтернатива заменяет эту фрагментацию тесно связанной производственной архитектурой. В этой модели каждый этап функционирует как подсистема внутри более крупной машины. Аддитивные и субтрактивные процессы используют общий слой данных, который постоянно обновляется. Тепловое поведение прогнозируется и управляется на протяжении всего рабочего процесса, а не рассматривается изолированно. Контроль качества становится активным участником планирования процесса, а не конечной контрольной точкой в конце.
Как только эти элементы соединяются, завод начинает работать принципиально по-другому. Решения синхронизируются в режиме реального времени. Обратная связь распространяется свободно, а не ограничивается рамками одного отдела. Различия уменьшаются. Со временем среда начинает глубже понимать собственные закономерности и использует это понимание для повышения стабильности и производительности.
Искусственный интеллект становится проводником, который скрепляет эту систему. Модели, обученные на многоэтапных данных, способны выявлять закономерности, невидимые на уровне отдельного инструмента. Они могут прогнозировать термические сдвиги, влияющие как на аддитивные технологии, так и на механическую обработку. Они могут корректировать припуски на механическую обработку на основе прогнозируемой деформации. Они могут корректировать условия процесса по мере выполнения заказа. Они могут интерпретировать результаты контроля таким образом, чтобы усовершенствовать следующий цикл производства.
В результате получается кумулятивный интеллект. Каждая завершенная часть укрепляет систему.
На практике это уже становится очевидным. Производственные среды, сочетающие в себе возможности аддитивного производства металла в больших объемах, масштабируемую механическую обработку и интегрированные системы контроля качества и вычислительные системы, начинают демонстрировать преимущества скоординированной архитектуры. В компании VulcanForms эта модель работает в масштабах заводского производства, и улучшения в стабильности, повторяемости и производительности измеримы.
Общие отраслевые тенденции указывают в том же направлении. По мере усложнения требований к деталям и сокращения сроков разработки производители понимают, что выгода не будет достигнута за счет ускорения работы отдельных инструментов. Она будет получена за счет систем, работающих согласованно, где данные и принятие решений свободно перемещаются по всему рабочему процессу.
Реальное различие сейчас заключается в двух подходах к промышленному производству. Один рассматривает цифровые инструменты как усовершенствования, накладываемые на существующие структуры. Другой рассматривает сам завод как единый механизм, предназначенный для обучения, адаптации и масштабирования в качестве целостной системы. Компании, которые перейдут к такой архитектуре, будут задавать темп в развитии передового металлообработки. Те, кто этого не сделает, будут продолжать сталкиваться с теми же структурными ограничениями, независимо от того, насколько совершенными станут их отдельные инструменты.
Кевин Кассекерт — генеральный директор VulcanForms. Он обладает более чем 25-летним опытом руководства, ориентированного на людей, в высокотехнологичных и крупномасштабных производственных средах, а также увлечен развитием команд и масштабированием прорывных технологий.
До прихода в VulcanForms Кевин более четырех лет проработал операционным директором в Redwood Materials, где сыграл ключевую роль в превращении компании из небольшого молодого стартапа в многомиллиардного лидера в области переработки, очистки и производства материалов для литий-ионных батарей. До Redwood Materials Кевин более семи лет проработал в Tesla Inc., где руководил глобальным развитием инфраструктуры (суперзарядные станции, заводы), управлением персоналом (HR, рекрутинг, система вознаграждений) и инфраструктурой (недвижимость, строительство, эксплуатация объектов). Среди его заметных достижений — завершение создания первой в стране сети суперзарядных станций в США, а также проектирование, строительство и ввод в эксплуатацию первой в мире — и на тот момент крупнейшей — гигафабрики по производству литий-ионных батарей в Неваде, США. Затем эта команда возглавила проектирование, закупку и строительство дополнительных гигафабрик и производственных объектов в Шанхае, Берлине и Остине, штат Техас. До прихода в Tesla Кевин 13 лет проработал в полупроводниковой отрасли в компаниях Cypress Semiconductor и Silicon Valley Technology Center (SVTC), занимая руководящие должности от управления производством до технологического проектирования и коммерциализации продукции.
Еще больше новостей |  |